W skrócie: Rama naczepy przez cały rok pracuje w kontakcie z wodą, solą drogową, błotem i zmianami temperatury. Ma przy tym wiele profili, połączeń i zakamarków, do których trudno dotrzeć klasycznym pistoletem lakierniczym. Kataforeza KTL pozwala osadzić równą warstwę ochronną również w tych miejscach.
▶Obejrzyj pełny odcinek na YouTube
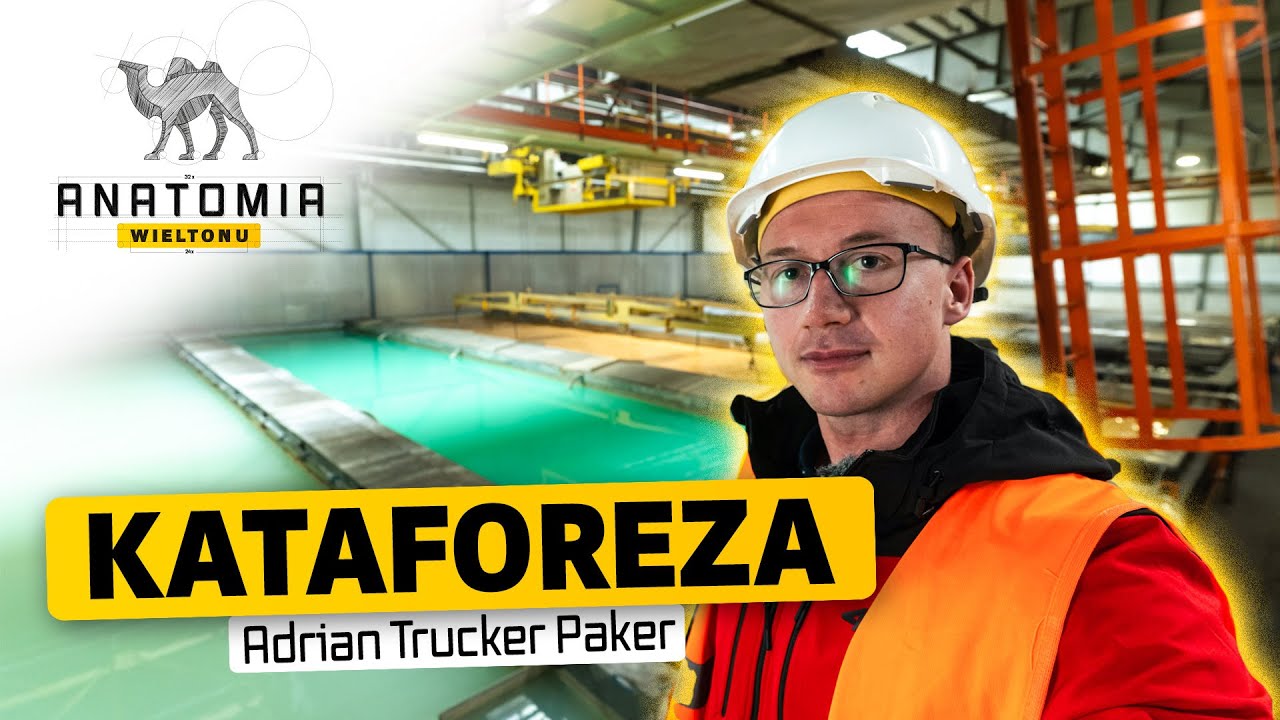
W odcinku „Anatomii Wieltonu” Adrian „Trucker Paker” przechodzi z ramą cały proces: od śrutowania i odtłuszczania, przez jedenaście kąpieli, aż po polimeryzację i lakier nawierzchniowy.
Na czym polega kataforeza?
Metalowy element zanurza się w wodnym roztworze farby i podłącza do układu elektrycznego. Pole elektryczne powoduje osadzanie się cząstek powłoki na przewodzącej powierzchni.
Największą zaletą jest równomierność. Farba dociera do szczelin i wnętrza profili, których nie da się pokryć tak dokładnie natryskiem. W odcinku podano grubość powłoki na poziomie około 25–35 mikrometrów.
Najpierw przygotowanie powierzchni
KTL nie zadziała prawidłowo na zabrudzonej lub tłustej stali. Surowa rama trafia więc do śrutowni turbinowej, gdzie powierzchnia zostaje oczyszczona ze zgorzeliny i śladów korozji. Po śrutowaniu trzeba dokładnie usunąć resztki ścierniwa, także z zamkniętych profili.
Pierwsze kąpiele myją i odtłuszczają stal. Następnie rama jest płukana, aktywowana i fosforanowana cynkowo. Powstaje warstwa poprawiająca ochronę oraz przyczepność późniejszej powłoki.
Jedenaście wanien i 1,65 mln litrów cieczy
Linia pokazana w filmie składa się z jedenastu zbiorników, z których każdy mieści około 150 m³ cieczy. Cały układ zawiera więc około 1,65 mln litrów roztworów procesowych i wody.
Po odtłuszczaniu, płukaniu oraz fosforanowaniu kolejne kąpiele przygotowują powierzchnię do przewodzenia prądu. W dziewiątej wannie zachodzi właściwe osadzanie farby KTL. Ostatnie etapy odzyskują jej nadmiar, dzięki czemu materiał może wrócić do procesu.
Piec utrwala powłokę
Po kąpielach rama trafia do pieca nagrzanego do około 180°C. W ciągu około półtorej godziny zachodzi polimeryzacja, która utwardza farbę i nadaje jej docelowe właściwości antykorozyjne. Następnie konstrukcja jest chłodzona przed dalszą obróbką.
Wrażliwe połączenia są dodatkowo uszczelniane masą polimerową. Ostatnią warstwę lakieru nakładają roboty, których ruchy są sterowane programowo dla zachowania dokładności i ograniczenia zużycia materiału.
Jak kontroluje się odporność na korozję?
Próbki przechodzą badania w komorze solnej. Film wskazuje wymagany poziom 600 godzin i wewnętrzny punkt odniesienia Wieltonu wynoszący 1008 godzin dla monitorowania procesu. Takie badanie nie odtwarza całej eksploatacji drogowej, ale pozwala porównywać jakość przygotowania i stabilność linii.
Ostateczna trwałość ramy zależy również od uszkodzeń mechanicznych, serwisowania i warunków pracy. Powłokę należy kontrolować, a miejsca naruszone przez uderzenia naprawiać zgodnie z technologią producenta.
FAQ
Co oznacza skrót KTL?
To określenie kataforetycznego lakierowania zanurzeniowego, w którym cząstki farby osadzają się na metalu pod wpływem pola elektrycznego.
Dlaczego rama jest zanurzana zamiast malowana tylko natryskowo?
Kąpiel pozwala dotrzeć do zakamarków, szczelin i wewnętrznych powierzchni profili trudnych dla pistoletu lakierniczego.
Po co stosuje się fosforanowanie cynkowe?
Tworzy warstwę ochronną i przygotowuje powierzchnię do trwałego związania z powłoką KTL.
Czy kataforeza całkowicie eliminuje korozję?
Nie. Znacząco zwiększa ochronę, ale powłoka może zostać uszkodzona w eksploatacji i wymaga okresowej kontroli.